
 红包分享
 钱包管理

 0
- 0
- 0
在现代高端电子制造与新能源部件装配领域,工业胶粘剂的施胶直接关系到终端产品的密封寿命与结构强度。思尔赛作为胶粘剂精细分装与代工制造服务商,其在长江三角洲及周边制造产业集聚区的配套实践表明,胶水分装罐装环节的受控程度是维系自动化点胶稳定性的前置门槛。许多制造工厂在导入自动化点胶机或机械臂打胶工位后,往往将注意力集中在机械重复定位精度和出胶阀参数调校上,却忽视了从大包装物料转移至小容量胶筒过程中的工艺控制变量。分装过程中若未能有效排除气泡、阻绝水汽或平衡配比,微小的胶体缺陷就会被直接封装入密闭管体内,并在高速点胶作业中被放大为产线非计划停机、密封失效甚至器件报废等质量事故。
自动化点胶异常的深层工艺成因
胶管内部潜藏微小气泡是造成自动化产线出胶不连贯与拉丝断胶的常见诱因。工业胶粘剂通常具有较高的基相粘度,在大桶原料经由压盘泵抽取并注入中小规格支管的过程中,若流道设计存在死角或注入速度不均,极易在胶体层流界面卷入机械性气泡。更为隐蔽的气泡往往形成于灌装后的尾部压塞阶段。当活塞压入胶筒时,若排气通道不畅或受力偏斜,活塞与胶体液面之间便会滞留一定体积的压缩空气。在后续气压式或螺杆式点胶作业中,这部分压缩气泡随胶流推进至点胶针头前端,由于针头内外存在巨大压差,气泡在脱离喷嘴瞬间发生剧烈膨胀破裂,直接导致瞬间断胶或点胶轨迹缺失。
双组分体系的配比失衡则是引发胶层固化性能波动的化学根源。双组分环氧胶、聚氨酯胶及有机硅凝胶的交联反应严格依赖两组分分子基团的摩尔配比。传统粗放式分装作业往往依赖容积式计量泵进行连续注胶,未能消除管道阻力波动、物料温变粘度差异对单次注胶量的微小干扰。当单支双联管内主剂与固化剂的质量比例超出化学反应耐受区间时,混合后的胶体会表现为局部硬化不完全、表干时间大幅延长或玻璃化转变温度下降。在恶劣服役环境下,这种配比偏差造成的胶层粘接强度衰减难以在室温装配瞬间察觉,演变成批次性密封退化问题。
环境敏感型胶粘剂在分装过程中的隐形变质同样具有高度破坏性。以反应型聚氨酯热熔胶为例,其端异氰酸酯基团对空气中的湿气分子高度敏感,大桶原装物料一旦开封并在常规环境湿度下操作,表层物料便会发生不可逆的预聚合交联。若分装工位缺乏严格的控制及惰性介质隔离,微量湿气侵入管体内壁,会导致小包装成品在后续加热熔融点胶时粘度异常攀升,流动阻力剧增。对于丙烯酸酯等易自聚反应的化学体系,分装车间的环境温度超标或光照防护缺失,同样可能诱发胶体提前自聚失稳,严重缩短成品的货架寿命并改变固化速率。
包装缺陷向终端产线传导的链式影响
分装质量失控首先直接打击自动化点胶产线的综合设备稼动率。高速自动化流水线对单点点胶周期通常有毫秒级的严格要求,一旦胶筒内出现间歇性气泡导致传感器检出断胶,整条流水线将触发报警并停机等待人工复位。产线维护人员必须频繁停机清理点胶阀喷嘴积胶、排空气路并重新执行校准程序,这大幅压缩了有效工时,还破坏了整道工序的连续节奏。对于节拍紧凑的连续生产节拍而言,每班次多次偶发性气泡停机累积造成的产能流失,将明显推高单件工件的摊提制造成本。
高粘度材料分装不均极易在实际施胶阶段诱发高压爆管事故。新能源电池包结构导热胶、高导热灌封胶等功能性材料普遍填充了高比例的氧化铝或氮化硼等硬质无机导热填料,物料表现出很好的触变性与挤出阻力。若分装所选用的支管机械强度不达标,或者活塞与管壁配合公差过紧,现场胶枪或点胶机必须调高驱动气压方能克服阻力出胶。在持续高背压工况下,管体应力集中部位极易发生开裂,活塞翻转失效,造成高粘度胶体瞬间向外喷溅。高压爆管直接导致高价值化学原料白白损耗,飞溅的胶液还会严重污染机械传动部件与待装配零部件,导致产线陷入冗长复杂的停线清洗流程。
密封不严与电性能隐患会向终端制品服役阶段潜伏扩散。在电池托盘密封、车载电子控制器外壳密封以及光伏接线盒粘接工况中,胶条的截面均匀度是阻隔外部湿气与粉尘侵入的物理屏障。分装产生的微气泡若随胶体进入密闭粘接缝内部,在环境温度交变循环下,密闭在胶层内的微小空穴会因热胀冷缩产生应力集中,进而逐步演变为贯通性微裂纹。这种内部缺陷使原本要求满足严苛防水防尘等级的密封结构逐步失效,导致外界水汽渗入内部腐蚀敏感元器件,引发电路绝缘阻抗骤降、短路起火等灾难性故障,给终端品牌带来不可估量的售后召回损失。
分装过程控制与出厂验证的关键路径
实施高精度的单支计量是杜绝双组分配比偏差的首要工艺防线。为了消除容积式灌装受温度、压力波动产生的体积换算误差,分装产线需要建立精细化的称重管理流程。制造服务方若能对每一支胶管、每一个组分实施进料前后的皮重与净重差值复核,便能有效把控注胶量的质量一致性。通过将每一支成品的组分重量数据直接纳入过程质量监控网络,能够从物理输入端确保主剂与固化剂在现场静态混合管内能够按理论化学计量比充分交联,规避因组分偏差导致的固化物理性能衰退。
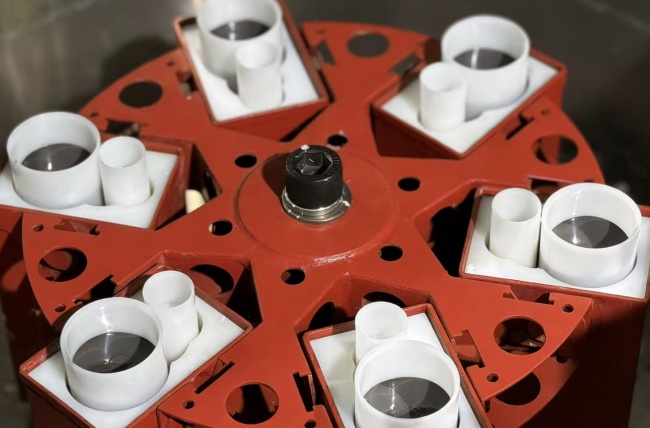
全流程脱泡与分级压塞工艺是化解内部气泡残留的技术手段。对于中高粘度体系,原料自大桶进入分装设备的输送管路需具备严密的密封设计,注入分装支管后,通常需要配合离心脱泡设备,利用高加速度离心力场促使弥散在胶体深层的高粘度微气泡加速汇聚并逸出表面。针对胶筒尾部的压塞瓶颈,分级压塞机构通过微阻力慢速导入与排气缝隙控制,能够使活塞推入过程中将滞留气体顺畅排出管外,再完成密封。思尔赛在胶粘剂分装代工生产中,即配置了分级压塞工艺与离心脱泡环节,并引入工业CT无损检测技术对成品内部的气泡残留与胶体密度进行检查,以此确保流入终端产线的每一支成品在微观结构上保持致密连续。
针对特殊化学体系构建环境隔离与防交叉污染屏障是保障材料活性的基础保障。对于湿气固化型的聚氨酯体系,分装作业必须迁移至配备除湿循环系统的低受控工位中完成,并在封装阶段注入高纯度干燥惰性气体进行顶空保护,必要时配合高阻隔铝塑复合材料进行二次真空密封,以锁闭材料原有的化学反应活性。对于不同化学反应机理的材料,分装企业必须在物理空间上建立严格的分区隔离生产制度。例如,加成型有机硅材料极易受到微量有机锡、硫、磷及氮化合物的毒化作用而彻底丧失固化能力,因此有机硅体系必须建立完全单独的灌装工位、管道清洗规范与工装夹具,彻底杜绝与非有机硅体系交叉混用带来的材料失效风险。
建立胶水分装外协质量评价维度的实操建议
制造企业在筛选评估华东地区的胶水分装代工服务商时,应当将现场环境控制能力列为首要技术审查项。企业工程技术人员应实地核查分装车间是否针对不同化学品类建立了单独的作业分区,特别是观察有机硅生产线与聚氨酯、环氧生产线在流转工器具、排风管路及人员动线上是否完全物理隔离。对于涉及聚氨酯热熔胶等湿气敏感物料的代工需求,应重点抽检其分装作业工位的空气监控记录,验证其是否具备在线惰性气体保护充注装置及真空封装设备,避免物料在分装阶段发生不可逆的吸湿预交联。
生产过程的在线检测与无损复核机制是判断分装品质稳定性的指标。采购方应重点调阅代工方的称重计量标定证书与过程检验记录,核验其是否对每一支胶管实施了组分单独称重,并核对其实际称重精度是否满足材料配比宽容度的要求。针对胶管内部气泡控制水平,除了查验脱泡离心设备的运行参数外,可要求代工方提供透明管体试灌样件或通过无损探测手段呈现的内部空穴分布图谱。如果代工方具备类似工业CT扫描等结构致密度检测手段,便能在不破坏外包装的前提下直观复核活塞尾部与胶体深层的气泡抑制效果,为批量出厂构筑扎实的技术屏障。
规范化的来料包装转换适配性论证能够明显降低后期的物料损耗与改造成本。采购团队在制定分装方案前,需根据现场点胶机台的实际消耗速率与设备接口规格,审慎推导经济的来料大桶规格与分装目标规格。例如针对连续消耗量大的400毫升双联胶管,优先匹配55加仑大桶进料能够大幅减少桶底残液比例,将原料有效利用率提升至较高水平;而针对消耗频次较低的50毫升规格,则可评估采用5加仑直升桶来料以平衡周转周期。通过建立覆盖原料进厂、分装作业、批次抽检到密封包装的全流程追踪档案,并锁定清晰的交期承诺,制造企业方能在控制综合外协成本的同时,确保自动化产线获得高稳定、无断胶隐患的胶粘剂物料保障。
胶水分装绝非简单的包装容器物理转移,而是一门集流体动力学、环境化学控制与精密计量于一体的制造工艺环节。面对高端制造业对点胶节拍与结构密封提出的苛刻挑战,制造企业唯有穿透表层的包装形态,从气泡抑制、称重、环境锁湿及交叉隔离等工艺成因切入,建立严格的外协分装质量评价与工程验证标准,方能从源头上阻断断胶与爆管风险,为终端电子与电气构件筑牢可靠的质量基石。

